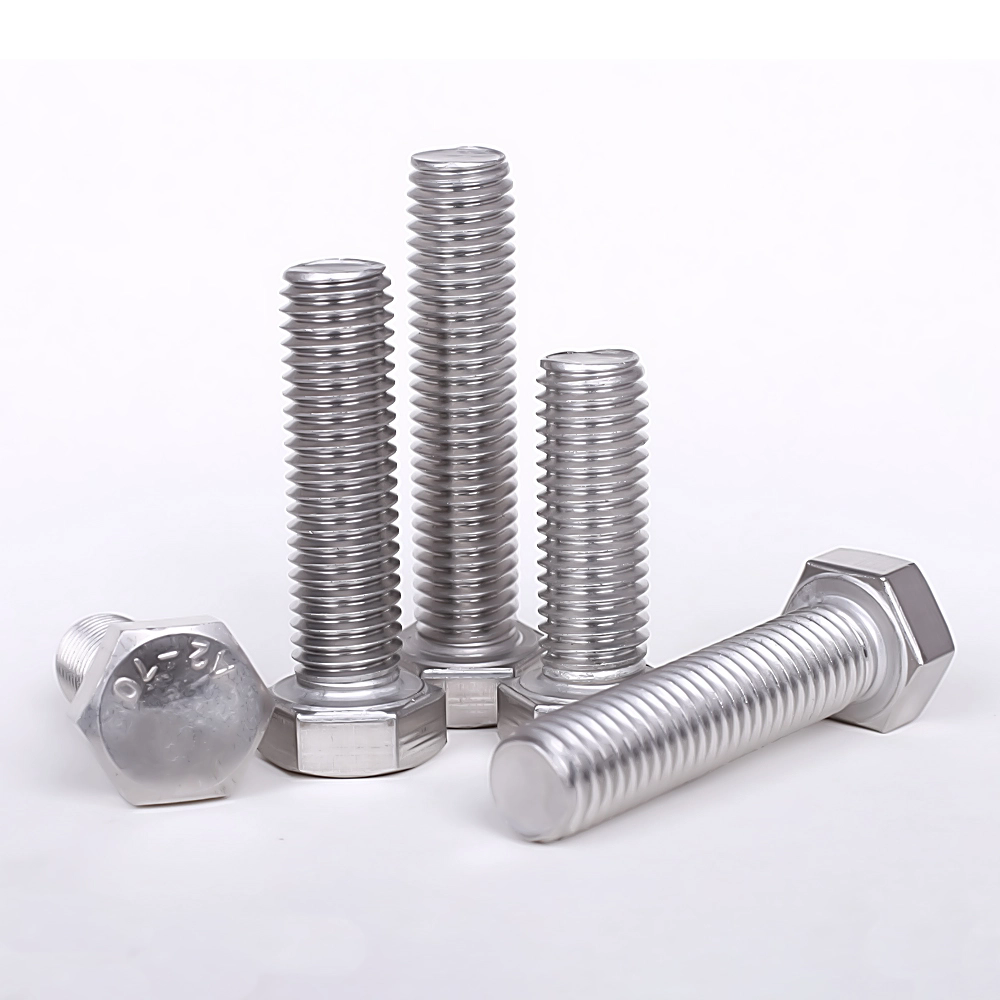
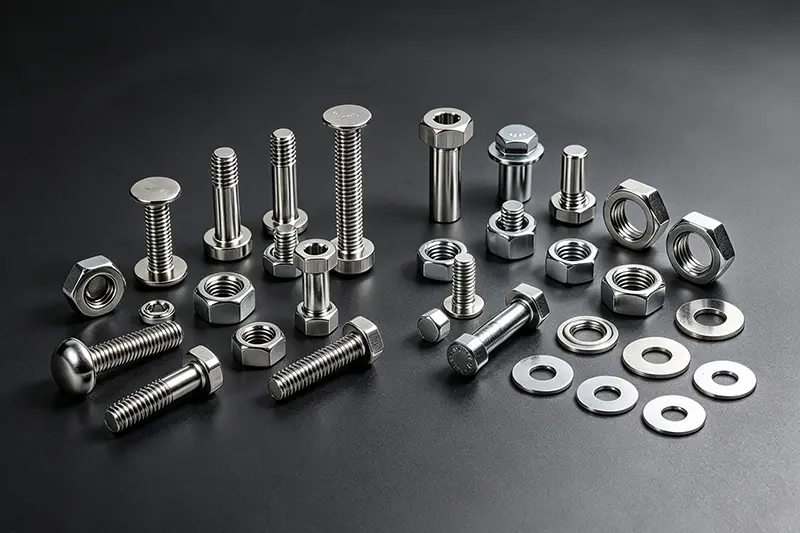
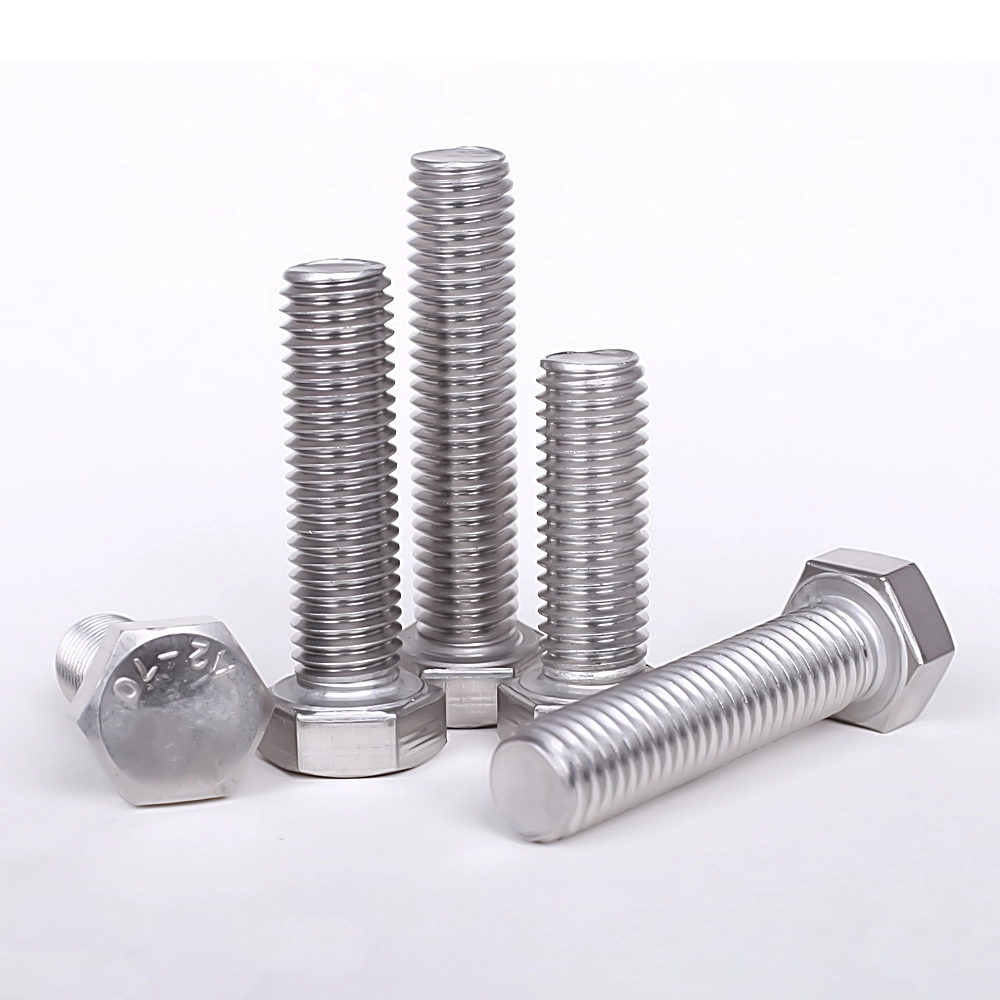
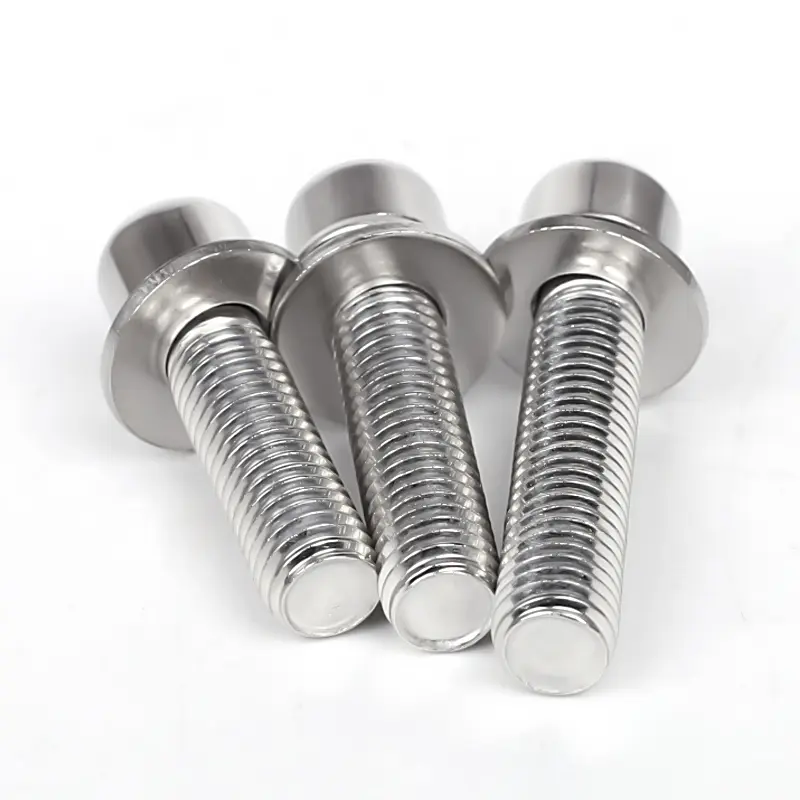
Șuruburisunt clasificate în șuruburi obișnuite din oțel carbon, șuruburi de înaltă rezistență (clasele 8.8, 10.9 și 12.9) și șuruburi din oțel inoxidabil. În timp ce procesele de fabricație de bază sunt în mare măsură similare, șuruburile de înaltă rezistență necesită o etapă suplimentară de tratament termic, în timp ce șuruburile din oțel inoxidabil sunt supuse decaparii și pasivării.
Inspecție vizuală: Verificați dacă există fisuri, rugină sau delaminare a suprafeței.
Testare fizico-chimică: analiza spectrală a materialului, rezistența la tracțiune și duritatea.
Verificare dimensională: Asigurați-vă că diametrul firului îndeplinește specificațiile pentru șuruburi.
II. Trefilare (desenare la rece)
Diametrul inițial al sârmei este supradimensionat și trebuie tras la diametrul standard al semifabricatului.
Decapare: Imersie cu acid clorhidric pentru a îndepărta depunerile de suprafață și rugina.
Neutralizare, clătire cu apă și fosfatare: formarea unei pelicule de fosfat lubrifiant pe suprafață.
Saponificare: Aplicare de pulbere lubrifiantă pentru a reduce uzura matrițelor cu captură rece.
Tragere la rece: treceri multiple de tragere pentru a reduce diametrul firului la dimensiunea de procesare țintă.
Înfăşurare: Sârma este înfăşurată în bobine, gata pentru înfăşurare la rece.
III. Cold Heading (proces de bază: formarea capului șurubului și a semifabricatului de tijă într-o singură operație)
Folosește o mașină de captare la rece cu mai multe stații; formarea are loc prin extrudare la temperatura camerei (fără încălzire).
Alimentare și tăiere: Stocul de sârmă este tăiat la lungimea totală necesară a șurubului.
Prima perforare (pre-titlu): extrudare inițială pentru a forma forma capului.
Al doilea pumn (finalizarea antetului): Formează capul hexagonal, capul rotund sau capul pan; reduce simultan diametrul tijei și formează teșirea.
Evacuare: Produce un semifabricat de șurub cu tijă netedă (nefiletat).
Controlul defectelor: Verifică fisurarea capului, capete decentrate, lungimi inconsecvente ale tijei și bavuri.
IV. Laminarea firului (procesarea firului)
Se disting prin laminarea filetului (pentru șuruburi de înaltă precizie, de înaltă rezistență) față de laminarea filetului plat (pentru șuruburi standard).
Încărcare, poziționare și prindere goale.
Două matrițe de rulare a filetului se rotesc una față de alta pentru a extruda firele externe standard pe tijă.
Inspecție calibrul filetului (Go/No-Go): Asigură precizia de potrivire a filetului.
Debavurare: Îndepărtarea bavurilor de pe marginile filetului.
V. Tratament termic (necesar numai pentru rezistență ridicatășuruburi, nota 4.8 și mai sus; opțional pentru șuruburi standard de grad 4.8)
Scop: Îmbunătățirea rezistenței, durității și tenacității, obținând... 8,8/10,9/12,9 Note de rezistență
1. stingere
Încălzit într-un cuptor cu bandă de plasă la 800–900°C, urmată de răcire rapidă a uleiului pentru a crește duritatea.
2. Călirea
Reîncălzit și menținut la temperatură medie pentru a elimina solicitările interne de călire și pentru a preveni fracturile fragile.
3. Răcire și descărcare
Inspecția post-tratament termic al durității și microstructurii; piesele neconforme sunt reprelucrate.
VI. Tratarea suprafeței (protecție împotriva coroziunii/ruginii; proces selectat în funcție de cerințe)
Avantaje: Cost redus; Dezavantaje: Susceptibil la fragilizarea hidrogenului la temperaturi ridicate; electrogalvanizarea este interzisă pentru șuruburile de înaltă rezistență 10,9/12,9.
2. Galvanizare la cald (industria energetică și șuruburi de exterior rezistente)
Decapare și fluxare → Scufundare cu zinc la temperatură înaltă; acoperire groasă, rezistență excelentă la coroziune; firele necesită curățare post-proces.
3. Dacromet / Geomet (Pentru șuruburi de înaltă rezistență)
Fără fragilizare prin hidrogen; rezistență superioară la rugină în comparație cu galvanizarea; rezistent la stropi de sare; alegerea curentă pentru energie noi și componente auto de înaltă rezistență.
4. Înnegrire/albăstruire (șuruburi de interior cu costuri reduse)
Oxidare alcalina; numai protecție împotriva ruginii pe termen scurt; fără strat de acoperire.
5. Specific din oțel inoxidabil: decapare și pasivare
Îndepărtează calcarul/oxizii de procesare; îmbunătățește rezistența la rugină a oțelului inoxidabil.
VII. Inspecție completă și sortare
Inspecție vizuală (100%): crăpături, adâncituri, bavuri, decojirea stratului de acoperire.
Inspecție dimensională: lungime totală, lățime hexagonală peste planuri, grosime, diametru exterior filet.
Verificări mecanice la fața locului: rezistență la tracțiune, rezistență la curgere, duritate, încercare de cuplu.
Mașină de sortare optică: sortare automată pentru îndepărtarea pieselor defecte.
VIII. Coacerea cu hidrogen (obligatorie pentru șuruburi galvanizate de înaltă rezistență)
Se coace la 200–230°C timp de 2–4 ore în 24 de ore de la placare pentru a elimina fragilizarea hidrogenului și a preveni fracturile induse de stres.
IX. Ambalare și depozitare
Ambalat după specificație și grad; etichetat (specificație, rezistență, material, număr de lot). Ambalaj rezistent la umiditate; depozitare și expediere.
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor.
Politica de confidențialitate